Hem · Nyheter · Branschnyheter · Hur man skär glas: Komplett guide för att sätta, bryta och avsluta kanter
Hur man skär glas: Komplett guide för att sätta, bryta och avsluta kanter
Författare: AdminDate: Sep 16,2026
Anta att ersättningsrutan för en bildram är 3 mm för bred. Anta att en hylla i floatglas behöver en skåra för ett hörnfäste, eller att en ugnsdörr behöver ett tydligt observationsfönster. Alla tre jobben delar samma svar: bryt ytan och bryt den sedan rent. Glas skärs inte som trä eller plast skärs. Ett sågblad lämnar en avhuggen, spänningsfylld egg, och en brukskniv kan inte starta en kontrollerad spricka alls.
Slutsatsen först: att skära glas är en kontrollerad fraktur, inte en skärprocess. Ett litet hårdmetall- eller diamanthjul i en glasskärare skär inte ut ett spår ur plåten. Den markerar ytan med en hårfästes spricka, och brytsteget ger helt enkelt den sprickan en anledning att resa genom hela tjockleken. Få poängen rätt, och glaset gör det mesta av jobbet åt dig.
Vad händer när du gör glas
Glas är ett amorft fast ämne, så det har ingen korn- eller kristallriktning för att styra ett brott. När det härdade hjulet rullar över ytan under fast, jämnt tryck, lämnar det en grund linje av mikrosprickor. Den skårade sidan av arket blir det svaga planet. Böjning av glaset sätter den ytan i spänning, och sprickan löper snabbt längs linjen av djupaste skada tills de två delarna separeras.
Två regler följer. Först följer sprickan det djupaste oavbrutna felet, vilket är anledningen till att du gör mål i en kontinuerlig passning och aldrig retuscherar den. För det andra måste böjkraften appliceras nära linjen. Om stödet är några millimeter bort från skåran koncentreras spänningen vid sprickspetsen och plåten går sönder. Om stödet är centimeter bort sprider sig stressen och sprickan vandrar.
Att skära olja är viktigt av samma anledning. En tunn oljefilm hindrar hjulet från att sladda, hindrar mikrospån från att pressas tillbaka in i glaset och låter sprickan öppna sig i en rak linje. Fotogen, lätt maskinolja eller en kommersiell glasskärande olja fungerar alla.
Verktyg och material
Listan för handklippning är kort och varje föremål löser ett specifikt problem.
Tabell 1 – En grundläggande glasskärande verktygslåda. Skärhjulets vinkel är anpassad till glastjockleken.
Verktyg
Jobb
Urvalsanteckning
Glasskärare (karbidhjul)
Gör mål på ytan
135° hjul för glas upp till 4 mm; 150–160° hjul för 5–10 mm
Skärolja
Smörjer hjulet och håller sprickan ren
Fotogen eller lätt maskinolja, applicerad på hjulet eller linan
Riktad med kork eller tejp på undersidan
Styr poänglinjen
Förhindrar halka och skyddar glasytan
Löptång
Bryter smala avskärningar
Tillämpar ett jämnt böjmoment på båda sidor av noten
Diamantsten eller kiselkarbidpapper
Avslutar den fräscha kanten
Tar bort vassa kanter och mikrospån
Hjulvinkeln är den minst förstådda specifikationen. Ett brant hjul (154–160°) passar tjockt glas eftersom det skapar en djup, smal spricka; ett grundare hjul (135°) passar tunt glas och böjda snitt. Att använda fel vinkel är en tyst orsak till många "varför gick den snett?" ögonblick.
Hur man skär glas i sex steg
Sekvensen nedan fungerar för glödgat soda-lime floatglas och för de flesta glödgade optiska glasögon, med den skårade sidan uppåt.
Rengör glaset och arbetsytan. Alla dammkorn under hjulet kan avleda sprickan och orsaka ett flis. Torka av båda ansiktena med en luddfri trasa och glasrengöringsmedel.
Smörj och placera. Applicera skärolja på hjulet eller längs den avsedda linjen, ställ sedan in en korkstödd rätkant så att hjulet åker längs kanten.
Gör mål i ett pass. Börja längst bort, dra fräsen mot dig, håll hjulet vinkelrätt mot ytan och håll ett stadigt tryck. Du bör höra ett lätt sus och linjen ska se ut som en repa snarare än ett spår. Stanna inte och gå inte tillbaka över det.
Kör poängen om det behövs. En löptång går över linjen några millimeter bakom kanten; kläm försiktigt och sprickan avancerar längs hela poängen. Det här steget hjälper på tjockt glas och på avskärningar som är bredare än din handflata.
Bryt lakanet. Sätt en pinne eller en träregel direkt under noten, med noten överst. Tryck ner snabbt på ena sidan med båda händerna, eller med en hand för smala remsor. Sprickan öppnar sig från den övre ytan, och brottet följer linjen med ett rent snäpp.
Avsluta kanten. Kör en kiselkarbidsten, diamantfil eller fint sandpapper längs den fräscha kanten i cirka 45° för att ta bort den vassa graden och små spån.
Profilen ovan förklarar varför de flesta nybörjare misslyckas: trycket sjunker i början, stiger i mitten och sjunker igen mot slutet. Om linjen bleknar, gå inte tillbaka över den. Ställ skäraren bredvid linjen, rotera glaset och starta ett nytt parti på en ny bit om den första ser ojämn ut.
Vilka typer av glas kan du skära för hand?
Glödgat floatglas, standardmaterialet för fönster och hyllor, är lättast att skära eftersom dess inre spänning är låg och enhetlig. Crown-optiska glasögon som B270 är nära kusiner till floatglas och även skåra och går sönder förutsägbart, varför instrumentfönster och spegelblanketter tillverkas av dem. Borosilikatglas är svårare att knäppa rent; den är tuffare och mer motståndskraftig mot värmechock, så skåran måste vara djupare och brytningen fastare. Laminerat glas kan skäras, men båda glasen behöver en skårlinje och plastmellanskiktet måste skivas med en kniv. Härdat glas kan inte skäras alls efter härdning; ett djupt skår släpper den inre spänningen och arket spricker i små fragment. Tabellen nedan sammanfattar de praktiska skillnaderna med hjälp av typiska verkstadssvårighetsvärden.
Skärning av optiskt glas hemma
Om din del är ett plant fönster, ett linsämne eller en hobbyinstrumentkomponent, gäller samma skärare och samma sex steg. B270, en soda-lime krona, skär nästan som floatglas och sänder bra i det synliga området, så det är ett vanligt val för DIY optiska fönster. K9/BK7 är hårdare och behöver ett vassare hjul, en lättare beröring och kantslipning innan delen kan användas i en optisk väg. Kvartsglas tillhör helt och hållet en annan kategori: det kräver diamantverktyg, och handpoängning är inte praktiskt. Om delen är avsedd för ett optiskt system ändras toleranskraven; en kort guide till de praktiska kvalitetskraven för optiskt glas förklarar vad som ska kontrolleras.
När delen har en optisk funktion - ett laserfönster, ett neutralt densitetsfilter eller ett UV-avskärningsfilter - slutar utseendet att spela någon roll och geometrin tar över. En handsprucken kant är sällan rak till bättre än cirka ±0,5 mm över 300 mm, och den innehåller mikrochips som sprider ljus. En kantslipad optisk komponent håller parallellitet och dimensioner till en mycket snävare tolerans, vanligtvis ±0,05 mm eller bättre. För ett 3 mm K9/BK7-fönster kapat till 50 × 50 mm, slipar en specialist kanterna, fasar av dem och inspekterar ytorna före frakt.
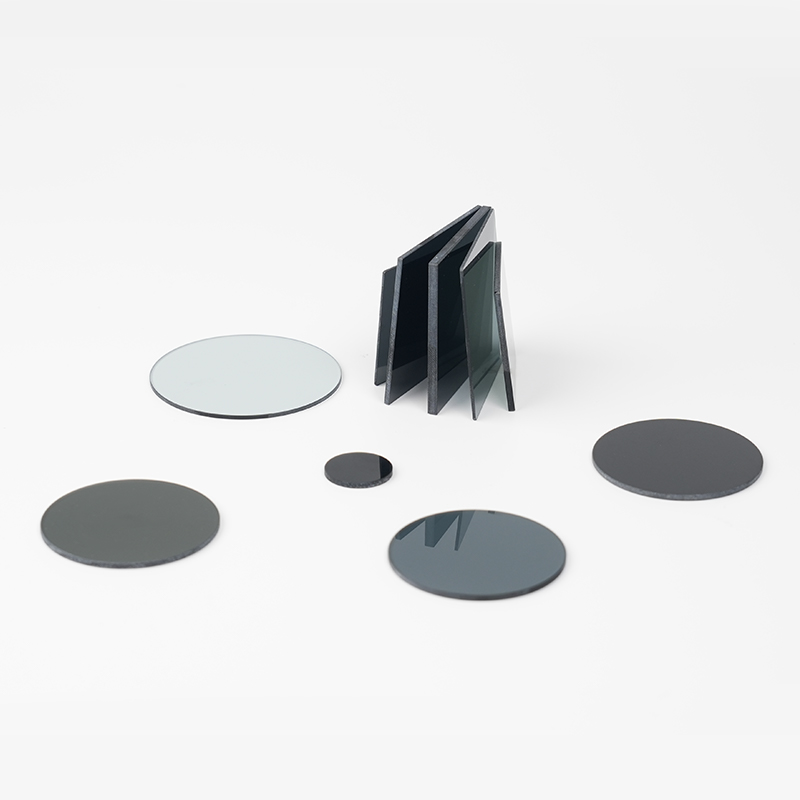
Filterglas lägger till ytterligare en begränsning. Ett filter med neutral densitet måste dämpa ljuset jämnt över dess klara öppning; en flisad kant ändrar den effektiva bländaren och kan ändra kalibrering. Detsamma gäller för cut-off filter som definierar spektrala kanter. Filterämnen bör förstöras och brytas när kanten kommer att sitta utanför den optiska banan; annars måste kanterna slipas efter kapning.
Det är därför tillverkare bearbetar optiskt glas i stället för att bara knäppa det: CNC-ritsning, kantslipning, polering, fasning och beläggning sker allt efter att ämnet har skurits. Om din ritning innehåller en toleranstext är handklippning inte längre rätt metod.
När ska man lämna över det till en specialist
Handmetoder slutar vara vettiga i fyra situationer:
Tjockt eller laminerat arkitektoniskt glas, där ett misstag slösar bort en dyr ruta;
Härdat eller böjt glas, som inte kan skåras alls efter formningen;
Delar med hål, skåror eller icke raka konturer, som behöver diamantborrning eller CNC-formning;
Varje komponent med en specificerad kantkvalitet eller dimensionstolerans, speciellt om den ska placeras i en optisk stråle.
För dessa jobb är en tillverkare med rätt utrustning billigare än det förstörda materialet. Nantong Xiangyang Optical Element, till exempel, har bearbetat optiskt glas och filter sedan 1996 och levererar regelbundet tillskurna B270, K9/BK7, kvarts och filterglasämnen med slipade och polerade kanter. När din del har en toleranstext går det snabbare att skicka en ritning till en glasspecialist än att experimentera med en handskärare.
Vanliga frågor om skärning av glas
Q1. Kan härdat glas skäras?
Nej. Härdat glas kyls under kontrollerad påfrestning, och alla djupa partier släpper den spänningen, vilket gör att skivan splittras i små fragment. Anlöpning görs alltid efter kapning, så om storleken inte kan ändras, beställ en ruta tillskärning innan den härdas.
Q2. Vilket är det bästa verktyget för att skära glas?
En glasskärare av hårdmetall med 135–160° hjul är standarden för raka linjer. Använd en cirkelskärare eller en diamantgrad för kurvor och hål; för platta raka snitt ger en basfräs och en rätkant den renaste poängen.
Q3. Kan man skära glas utan en glasskärare?
En hårdmetallritsmaskin, en härdad filkant eller till och med ett nytt knivblad kan repa en användbar skårlinje i tunt glas. Uppvärmda strängmetoder fungerar på flaskor och rör, men för platt glas är ett riktigt skärhjul mycket mer tillförlitligt.
Q4. Kan glas skäras med en Dremel?
En Dremel med en diamantbit slipar snarare än poäng. Den är användbar för hål, kurvor och skåror, men den resulterande kanten är grov och behöver slipas och poleras. Raka snitt är renare och snabbare med en hjulskärare.
F5. Varför spricker mitt glas av skårlinjen?
Vanligtvis för att poängen var för ytlig, trycket ändrades i mitten, hjulet var matt eller att böjkraften applicerades för långt från linjen. Håll stödet inom några millimeter från poängen och slutför poängen i en kontinuerlig passning.
F6. Försvagar skärning av glas det?
Varje skärkant innehåller små frakturer. Slipning och slipning av eggen tar bort dessa brott och ökar kantstyrkan avsevärt, vilket är anledningen till att optiska komponenter alltid levereras med slipade och polerade kanter snarare än obearbetade.